


छर्रों बनाने की मशीन में छर्रों की लंबाई को प्रभावित करने वाले कारक
May 06, 2021
आधुनिक जलीय कृषि और चारा उद्योगों के जोरदार विकास के साथ, फ़ीड गुणवत्ता की आवश्यकताएं अधिक से अधिक होती जा रही हैं। पेलेट मिलों द्वारा उत्पादित छर्रों के लिए, गोली की लंबाई एक बहुत ही महत्वपूर्ण गुणवत्ता मूल्यांकन सूचकांक है। लंबाई आवश्यकताओं को पूरा करती है और साफ-सुथरी है। लगातार छर्रों न केवल फ़ीड निर्माताओं की बिक्री की जरूरतों को पूरा करते हैं, बल्कि उपयोगकर्ताओं की वास्तविक प्रजनन आवश्यकताओं को भी पूरा करते हैं। छर्रे जो बहुत लंबे, बहुत छोटे या असमान होते हैं, वे जानवरों को खिलाने के लिए अनुकूल नहीं होते हैं। वास्तविक उत्पादन में, दानेदार बनाने की क्रिया द्वारा उत्पादित दानों की लंबाई आमतौर पर दानों के व्यास का २ ~ ३ गुना होना आवश्यक है। उदाहरण के लिए, 3mm के व्यास वाले दानों की लंबाई आम तौर पर 6~9mm होती है। बेशक, वास्तविक उपयोगकर्ता की जरूरतों और अंतरों के अनुसार फ़ीड किस्म के लिए, लंबाई की आवश्यकता इस सीमा के भीतर जरूरी नहीं है।
इसलिए, आवश्यकताओं को पूरा करने वाली लंबाई के साथ फ़ीड छर्रों का उत्पादन करने के लिए या आवश्यकताओं के जितना संभव हो सके, हमें कुछ कारकों पर चर्चा करनी चाहिए जो गोली मिल की गोली लंबाई को प्रभावित करते हैं, और इसे फायदेमंद बनाने के लिए संबंधित नियंत्रण विधि ढूंढते हैं। उत्पादन की जरूरत है। इसका बड़ा महत्व है।
1. दानेदार के मापदंडों का ही प्रभाव।
मान लीजिए कि दानेदार का उत्पादन Q (kg/h) है, रिंग डाई का आंतरिक व्यास D (mm) है, रिंग डाई की प्रभावी चौड़ाई W (mm) है, रिंग डाई की रैखिक गति V है ( m/s), और रिंग डाई की गति n (r/min) है, रिंग डाई का होल व्यास d (mm) है, रिंग डाई की ओपनिंग रेट ψ है, ओपनिंग की संख्या N है ( टुकड़े), उत्पादित कणों की लंबाई जब वे काटे नहीं जाते हैं, एल (मिमी) है, और कण घनत्व ρ (किलो / एम 3) है, बिना कटे छर्रों की लंबाई की गणना की जा सकती है:
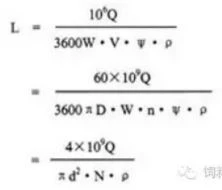
उपरोक्त सूत्र के लिए, कणिका की लंबाई L को प्रभावित करने वाले कारकों का विश्लेषण करना हमारे लिए कठिन नहीं है:
१.१ दानेदार उत्पादन का प्रभाव।
यह सूत्र से देखा जा सकता है कि कण लंबाई एल आउटपुट क्यू के सीधे आनुपातिक है। जब अन्य पैरामीटर अपरिवर्तित रहते हैं, आउटपुट जितना अधिक होता है, कण लंबे होते हैं, और इसके विपरीत, कण छोटे होते हैं। इसलिए, एक विशिष्ट गोली लंबाई की आवश्यकता को प्राप्त करने के लिए, गोली मिल के उत्पादन को समायोजित करना पसंद का एक संभावित तरीका है। वास्तविक फ़ीड उत्पादन में, फ़ीड निर्माता ऐसा ही करते हैं, और कभी-कभी पेलेट की लंबाई की आवश्यकता को पूरा करने के लिए बहुत सारे आउटपुट का त्याग भी करते हैं। , इस मुद्दे का उल्लेख बाद में चर्चा में किया जाएगा।
1.2 रिंग डाई रैखिक वेग या घूर्णी गति का प्रभाव।
यह सूत्र से देखा जा सकता है कि कण की लंबाई L रिंग डाई रैखिक वेग V या रिंग डाई स्पीड n के व्युत्क्रमानुपाती होती है। इस शर्त के तहत कि फ़ीड दर, यानी आउटपुट Q अपरिवर्तित रहता है, रिंग की गति जितनी तेज़ होती है, उतने ही तुरंत निकाले गए कण छोटे, उतने ही लंबे होते हैं। विभिन्न आकारों के दानेदारों के लिए, रिंग डाई की गति बहुत भिन्न होती है। आम तौर पर, छोटे granulators की गति अधिक होती है, और बड़े granulators की गति कम होती है, लेकिन रिंग डाई की रैखिक गति को एक उपयुक्त सीमा के भीतर नियंत्रित किया जाता है, आमतौर पर ६ m/s ~ ९m/s granulation की जरूरतों को पूरा करने के लिए। जब रिंग डाई का रैखिक वेग कम होता है, तो उत्पादित छर्रों की गुणवत्ता अधिक होती है, लेकिन उत्पादित छर्रों की आवश्यकता आवश्यकता से अधिक हो सकती है। उसी समय, बहुत छोटा रैखिक वेग आउटपुट को प्रभावित करेगा; जब रिंग डाई का रैखिक वेग अधिक होता है, हालांकि यह आउटपुट के लिए फायदेमंद होता है, हालांकि, उत्पादित छर्रों की आवश्यकता से कम हो सकता है, और छर्रों की गुणवत्ता खराब हो जाएगी। इसके लिए फ़ीड निर्माताओं को विभिन्न फ़ीड किस्मों के अनुसार उपयुक्त रिंग डाई लाइन गति चुनने की आवश्यकता होती है। विधि को अपनाया जा सकता है प्राप्त करने के लिए दानेदार संचरण प्रणाली के संचरण अनुपात को बदलें।
१.३ रिंग डाई व्यास और उद्घाटन दर का प्रभाव।
रिंग डाई एपर्चर डी कण लंबाई एल को सीधे प्रभावित नहीं करता है। यह और ओपनिंग एन की संख्या एक साथ लंबाई एल पर प्रभाव डालती है, यानी, रिंग डाई एपर्चर अनुपात ψ का आकार, क्योंकि एपर्चर अनुपात ψ आनुपातिक है रिंग डाई अपर्चर के वर्ग तक d ओपनिंग एन की संख्या का गुणनफल। रिंग के खुलने की दर जितनी अधिक होगी, कणों का उत्पादन उतना ही कम होगा, और इसके विपरीत। रिंग डाई के खुलने की दर अलग-अलग होती है जब यह अलग-अलग रिंग डाई डायमीटर से मेल खाती है। उदाहरण के लिए, 1.8mm के व्यास के साथ रिंग डाई के खुलने की दर लगभग 25% है, और ф5mm के व्यास के साथ रिंग डाई के खुलने की दर लगभग 25% है। लगभग ३८%, आम तौर पर रोमकूप का आकार जितना बड़ा होता है, खुला छिद्र उतना ही अधिक होता है। वास्तविक उत्पादन में, विशेष रूप से छोटे व्यास के छर्रों का उत्पादन करते समय, जैसे कि 1.8 मिमी झींगा फ़ीड का उत्पादन, कुछ उपयोगकर्ता शिकायत करेंगे कि उत्पादित छर्रों का उत्पादन बहुत लंबा है, क्योंकि एपर्चर के छोटे होने पर संबंधित रिंग डाई ओपनिंग दर कम होती है। समाधानों में से एक आउटपुट के एक हिस्से का त्याग करना है, या पिछले खंड में चर्चा की गई रिंग डाई की रैखिक गति को बढ़ाना है। एक अन्य विधि कटर आदि को समायोजित करना है। निम्नलिखित सामग्री में चर्चा की गई है।
१.४ रिंग के भीतरी व्यास का प्रभाव मर जाता है, रिंग की प्रभावी चौड़ाई मर जाती है और कण घनत्व।
एक दानेदार के लिए, रिंग का आंतरिक व्यास D मर जाता है और रिंग डाई की प्रभावी चौड़ाई W अपेक्षाकृत निश्चित पैरामीटर होती है। आम तौर पर, वे नहीं बदलेंगे, और उपयोगकर्ताओं के लिए उन्हें बदलना आसान नहीं है। इसलिए, उनके प्रभाव की चर्चा यहां नहीं की जाएगी। छर्रों का घनत्व पेलेटिंग के लिए उपयोग किए जाने वाले कच्चे माल से संबंधित है, और रिंग डाई के संपीड़न अनुपात से भी संबंधित है। जितना बड़ा संपीड़न अनुपात, उतना ही मजबूत छर्रों और अधिक से अधिक घनत्व, लेकिन सामान्य उत्पादों के लिए, छर्रों का घनत्व बहुत अलग नहीं होता है। इसलिए, कण घनत्व एक प्रमुख प्रभावित करने वाला पैरामीटर नहीं है, इसलिए मैं यहां इसकी बहुत अधिक चर्चा नहीं करूंगा। संक्षेप में, एक ही दानेदार कच्चे माल के लिए, उत्पादित कणों का घनत्व जितना अधिक होगा, कणों की लंबाई उतनी ही कम होगी।
2. कटर का प्रभाव
२.१ कटरों की संख्या का प्रभाव
कटर की संख्या आमतौर पर दानेदार के प्रेस रोलर्स की संख्या से निर्धारित होती है। आम तौर पर, दानेदार में 2 ~ 3 प्रेस रोलर्स होते हैं, और प्रत्येक प्रेस रोलर एक कटर से लैस होता है। यदि प्रत्येक कटर का उपयोग किया जाता है, तो रिंग हर बार डाई के एक चक्कर लगाने पर, आने वाली सामग्री की एक निश्चित मात्रा को बाहर निकाला जाता है और फिर कटर द्वारा तदनुसार 2 या 3 बार काट दिया जाता है। इसलिए, यदि आउटपुट स्थिर है, तो तीन कटर वाले पेलेटाइज़र दो कटर वाले दानेदार से बेहतर है। तंत्र द्वारा उत्पादित दाने छोटे होते हैं, जिसका अर्थ है कि तीन-रोल ग्रेनुलेटर दो-रोल ग्रेनुलेटर की तुलना में ग्रेन्युल की लंबाई को नियंत्रित करने के लिए अधिक अनुकूल है। यह वास्तविक उपयोग में भी सच है, जैसे कि छोटे आकार के जलीय पदार्थों का उत्पादन करते समय। कम लंबाई की आवश्यकता के कारण, आमतौर पर तीन-रोलर ग्रेनुलेटर का उपयोग किया जाता है और काटने के लिए तीन कटर का उपयोग किया जाता है।
२.२ कटर संरचना और समायोजन का प्रभाव
कटर आम तौर पर कठोर ब्लेड प्रकार और पतले ब्लेड प्रकार में विभाजित होते हैं। कठोर ब्लेड में अच्छा पहनने का प्रतिरोध और खराब क्रूरता होती है, और बड़े व्यास वाले पशुधन और कुक्कुट सामग्री के लिए उपयुक्त होते हैं; पतले ब्लेड में अच्छी क्रूरता और खराब पहनने का प्रतिरोध होता है, और छोटे व्यास वाले जलीय पदार्थों के लिए उपयुक्त होते हैं। समायोजन करते समय, कठोर ब्लेड को आम तौर पर समायोजित किया जाना चाहिए ताकि चाकू की धार रिंग डाई की बाहरी सतह से लगभग 5 मिमी दूर हो। यदि दूरी बहुत छोटी है, तो पाउडर बढ़ जाएगा और चाकू की धार क्षतिग्रस्त हो सकती है। यदि यह बहुत बड़ा है, तो कणों की लंबाई सुसंगत नहीं होगी, और लंबे कण दिखाई दे सकते हैं। जैसे-जैसे दूरी बढ़ती है, कणों पर चाकू की धार का झुकने वाला क्षण बढ़ता है, और कण टूट सकते हैं और रिंग की सतह मर जाती है। इसकी लोच के कारण, पतले ब्लेड को रिंग मोल्ड की बाहरी सतह के करीब की स्थिति में समायोजित किया जा सकता है, ताकि कटे हुए कण साफ और सुसंगत हों, जो विशेष रूप से छोटे-व्यास वाले जलीय पदार्थों जैसे झींगा छर्रों के लिए उपयुक्त है। वास्तविक उत्पादन में, कटर का समायोजन बहुत लचीला होता है, और आवश्यकतानुसार काटने के लिए एक, दो या तीन कटर का उपयोग किया जा सकता है। एक और स्थिति यह है कि सिद्धांत रूप में, जब एक ही समय में दो या तीन कटर का उपयोग किया जाता है, तो कटिंग एज को रिंग डाई की बाहरी सतह से दूरी के बराबर स्थिति में समायोजित किया जाना चाहिए, ताकि कटे हुए कण साफ हों, लेकिन वास्तविक स्थिति इस तरह नहीं है, खिलाते समय गोली मिल के वितरण दोषों के कारण, प्रत्येक दबाव रोलर को वितरित फ़ीड की मात्रा पूरी तरह से सुसंगत होने की गारंटी नहीं दी जा सकती है, ताकि प्रत्येक निचोड़ क्षेत्र में छर्रों की लंबाई निकाली जा सके। अलग है, कुछ एक्सट्रूज़न ज़ोन एक्सट्रूडेड कण लंबे होते हैं, कुछ एक्सट्रूज़न ज़ोन एक्सट्रूडेड कण छोटे होते हैं, लेकिन एक्सट्रूज़न ज़ोन में मूल रूप से समान होता है, इस मामले में, आपको प्रत्येक कटर को अलग से समायोजित करना चाहिए, ताकि प्रेस रोल पर कटर कम हो फ़ीड वितरण रिंग डाई की सतह के करीब है, और प्रेस रोल पर कटर अधिक फ़ीड वितरण के साथ रिंग डाई की सतह से दूर है, ताकि पूरी लंबाई बनाई जा सके उपरोक्त पर उत्पन्न कणों की संख्या समान है।
3. रिंग डाई होल संरचना का प्रभाव
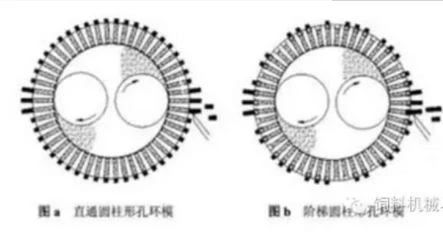
आमतौर पर इस्तेमाल किए जाने वाले दो रिंग डाई होल संरचनाएं हैं, सीधे बेलनाकार छेद (चित्र ए) और चरणबद्ध बेलनाकार छेद (चित्र बी)।
सीधे बेलनाकार छिद्रों द्वारा निर्मित कणों की लंबाई अधिक समान होती है (जैसा कि चित्र ए में दिखाया गया है), जबकि चरणबद्ध बेलनाकार छिद्रों द्वारा निर्मित कणों में अक्सर व्यक्तिगत लंबे कण होते हैं (जैसा कि चित्र बी में दिखाया गया है)। इसका गठन तंत्र यह है: चरणबद्ध बेलनाकार छिद्रों का उपयोग करने का कारण यह है कि वास्तविक पेलेटिंग के लिए अपेक्षाकृत छोटे संपीड़न की आवश्यकता होती है, और ताकत की आवश्यकता के कारण रिंग डाई को मोटाई में बहुत पतला नहीं बनाया जा सकता है। केवल बेलनाकार छेद से गुजरने वाले खंड का ही उपयोग किया जा सकता है। लक्ष्य को प्राप्त करने के लिए छेद का विस्तार करने की विधि न केवल रिंग डाई के संपीड़न अनुपात की गारंटी देती है, बल्कि ताकत की आवश्यकताओं को भी पूरा करती है। हालांकि, इस तरह के समझौते का परिणाम यह है कि कटर काट रहा है क्योंकि काटने का बिंदु कण झुकने वाले बिंदु से दूर है। दूरी बढ़ जाती है। जब कटर पर्याप्त तेज नहीं होता है, तो कण चरणबद्ध छिद्रों के जंक्शन को तोड़ सकते हैं और सामान्य कणों की तुलना में लंबे हो सकते हैं। यह स्थिति तब और भी खराब हो जाती है जब बाहरी सीढ़ीदार छेदों को और गहरा किया जाता है। स्पष्ट। समाधान यह है कि फ़ीड सूत्र को बदल दिया जाए, जितना हो सके बड़े संपीड़न अनुपात का उपयोग करें, स्टेप होल का उपयोग न करें या इसे जितना संभव हो उतना छोटा करें; या एक तेज कटर का उपयोग करें, और जितना संभव हो सके रिंग डाई के करीब रहने की कोशिश करें; या बाहर निकालना बनाने के लिए फ़ीड नमी को बड़ा करने के लिए समायोजित करें कणों की भंगुरता कम हो जाती है, और बनावट नरम हो जाती है और तोड़ना आसान नहीं होता है।
4। दबाव रोलर की बाहरी सतह संरचना का प्रभाव
प्रेशर रोलर की बाहरी सतह की संरचना में मुख्य रूप से टूथ ग्रूव टाइप, टूथ ग्रूव टाइप जिसमें सीलिंग एज और हनीकॉम्ब टाइप शामिल हैं। टूथ ग्रूव टाइप प्रेशर रोलर में कॉइल का अच्छा प्रदर्शन होता है और इसका व्यापक रूप से पशुधन और पोल्ट्री फीड कारखानों में उपयोग किया जाता है। हालाँकि, क्योंकि फ़ीड दाँत के खांचे में स्लाइड करती है, दबाव रोलर और रिंग डाई असमान रूप से पहनते हैं, और वे दबाव रोलर के दोनों सिरों पर पहनते हैं और रिंग मर जाते हैं। लंबे समय तक, रिंग डाई के दो सिरों को डिस्चार्ज करना मुश्किल होता है, और उत्पादित कण रिंग डाई के मध्य भाग से छोटे होते हैं। सीलिंग एज के साथ टूथ ग्रूव टाइप प्रेशर रोलर मुख्य रूप से जलीय सामग्री के उत्पादन के लिए उपयुक्त है। निचोड़ने पर जलीय पदार्थ को खिसकाना आसान होता है। क्योंकि दाँत के खांचे को दोनों तरफ से सील कर दिया जाता है, फ़ीड को निचोड़ने पर दोनों तरफ स्लाइड करना आसान नहीं होता है, और फ़ीड का वितरण सीमित होता है। यह अधिक समान है, और दबाव रोलर और रिंग डाई का पहनना भी अधिक समान है, ताकि उत्पादित कणों की लंबाई भी अधिक सुसंगत हो। हनीकॉम्ब प्रेस रोल के फायदे यह हैं कि रिंग डाई समान रूप से पहना जाता है और उत्पादित कणों की लंबाई अपेक्षाकृत सुसंगत होती है, लेकिन कॉइल का प्रदर्शन खराब होता है, जो पेलेटाइज़र के उत्पादन को प्रभावित करता है, और उतना सामान्य नहीं है जितना कि वास्तविक उत्पादन में दांत नाली प्रकार।
5। दानेदार बनाने के बाद स्क्रीनिंग सिस्टम का प्रभाव
एक समान लंबाई के योग्य उत्पाद प्राप्त करने के लिए अनावश्यक बड़े कणों, छोटे कणों और पाउडर को हटाने के लिए दानेदार दानों को छलनी किया जाना चाहिए। फ़ीड मिलें आमतौर पर कण स्क्रीनिंग के लिए रोटरी साइज़िंग स्क्रीन या वाइब्रेटिंग साइज़िंग स्क्रीन का उपयोग करती हैं। ग्रेडिंग स्क्रीन आम तौर पर ऊपरी और निचली स्क्रीन से सुसज्जित होती है, ऊपरी स्क्रीन लंबे कण या बड़ी अशुद्धियाँ होती है, निचली स्क्रीन तैयार सामग्री होती है, और निचली स्क्रीन छोटी लंबाई होती है इसलिए, मौजूदा ग्रेडिंग स्क्रीन के लिए, कैसे कॉन्फ़िगर किया जाए स्क्रीन यथोचित रूप से तैयार सामग्री की लंबाई की एकरूपता को प्रभावित करने की कुंजी है। यदि फ़ीड निर्माता को तैयार सामग्री की लंबाई की उच्च एकरूपता की आवश्यकता होती है, तो उसे अधिक बड़े और छोटे कणों को हटाना होगा, और कम तैयार सामग्री प्राप्त करनी होगी। इसके विपरीत, अधिक तैयार सामग्री प्राप्त होती है, जो प्रत्येक उत्पादन पर निर्भर करती है। निर्माता इसे स्वयं नियंत्रित करता है।
पेलेट बनाने की मशीन खरीदें, झेंग्झौ फैंडा मशीनरी चुनें, हमारे पास पेलेट मशीन बनाने का कई वर्षों का अनुभव है, और हमारे उत्पाद कई देशों को बेचे जाते हैं।
यदि आप खरीदना चाहते हैं तो कृपया हमसे स्वतंत्र रूप से संपर्क करेंलकड़ी गोली मशीन,फ़ीड गोली मशीन, छोटी गोली मशीन।


